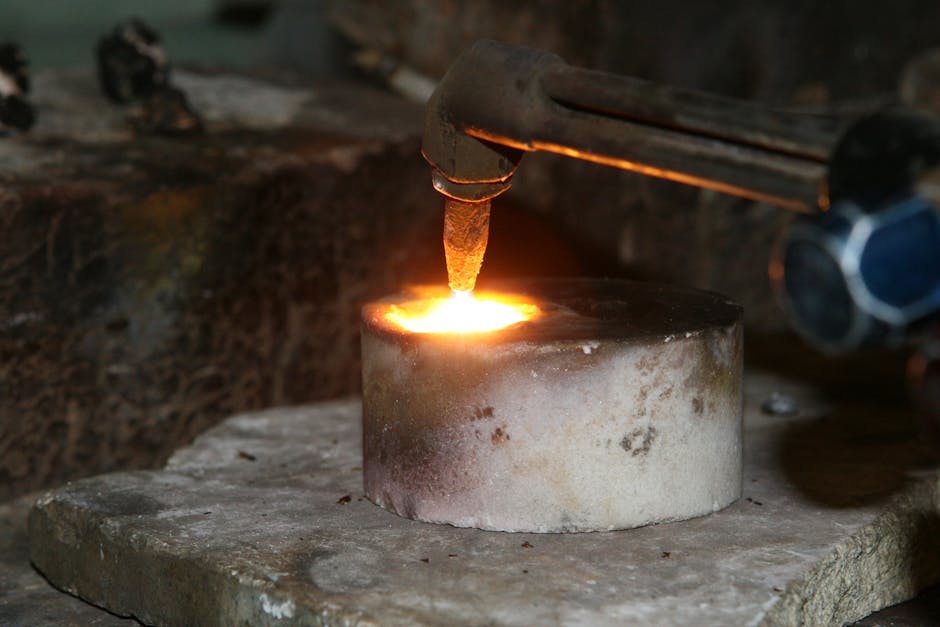
Klient przynosi zardzewiałą armaturę wykonaną z mosiądzu — podczas rozgrzewania pojawiają się pęcherze, a łącze traci estetykę. Ten poradnik wyjaśnia, jak bezpiecznie wykonać spawanie mosiądzu, jakie techniki zastosować i jak uniknąć najczęstszych problemów, przechodząc od przygotowania do finalnej obróbki.
Wprowadzenie: specyfika spawania mosiądzu
Akapit po H2: Mosiądz to stop miedzi i cynku, który podczas nagrzewania wydziela pary cynku; te gazy powodują pęcherze i porowatość spoiny. Dlatego spawanie mosiądzu wymaga dobrego odsysania, kontroli temperatury i odpowiedniego spoiwa. Zrozumienie reakcji stopu na ciepło ułatwia wybór metody i procedur, co przekłada się na trwałość i wygląd połączeń.
Przy projektowaniu procesu uwzględnij grubość materiału, dostęp do spoiny oraz wymagania estetyczne. W praktyce często wybierzemy TIG do precyzyjnych napraw i detali oraz MIG/MAG do prac wymagających większej wydajności, pamiętając o konieczności odgazowania i stosowania osłony gazowej.
Metody spawania: tig, mig/mag i alternatywy
Akapit po H2: Najczęściej stosowane techniki to TIG i MIG/MAG. TIG daje dużą kontrolę nad łukiem, używa argonu lub helu jako gazu osłonowego oraz elektrody wolframowej; sprawdza się przy cienkich arkuszach i delikatnych naprawach odlewów. MIG/MAG umożliwia szybsze napełnianie spoiny i pracę na grubych elementach, ale wymaga precyzyjnego doboru drutu i gazu.
Spawanie tig — wskazówki praktyczne
Technika TIG pozwala na precyzyjną kontrolę ciepła i minimalizację wprowadzanej energii, co jest kluczowe przy mosiądzu. Stosuj argon lub mieszanki argon‑hel, zachowuj małą długość łuku i delikatne ruchy, by uniknąć przegrzania. Wybierz drut CuAl8 lub dedykowane spoiwa mosiężne; przy odlewach rozważ wcześniejsze podgrzanie, by zmniejszyć naprężenia termiczne.
Ważna informacja: Przy spawaniu mosiądzu kontrola przepływu gazu osłonowego i natężenia prądu decyduje o jakości spoiny — redukcja przepływu powietrza wokół miejsca pracy obniża ryzyko porowatości.
Spawanie mig/mag — kiedy stosować
Metoda MIG/MAG jest efektywna przy grubych elementach i tam, gdzie wymagana jest wysoka wydajność. Wybierz drut dostosowany do mosiądzu i gaz osłonowy typu argon lub argon z dodatkiem CO2, pamiętając o potencjalnym wpływie tlenu na jakość spoiny. Ustaw parametry tak, by ograniczyć wprowadzanie nadmiaru ciepła i uniknąć odparowań cynku.
Przygotowanie, spoiwa i typowe problemy
Akapit po H2: Przygotowanie powierzchni to podstawa: usuń tłuszcze, powłoki i tlenki, zastosuj odtłuszczanie i delikatne szlifowanie. Wybór spoiwa ma kluczowe znaczenie — drut CuAl8 lub pręty mosiężne z dodatkiem krzemu minimalizują pęknięcia. Rozważ też lutowanie twarde jako alternatywę, gdy chcesz uniknąć lokalnego przegrzewania korpusu części.
Typowe problemy to porowatość wywołana oparami cynku, pęknięcia od naprężeń termicznych i nieciągłość spoiny. Aby im zapobiec, pracuj przy dobrej wentylacji, użyj preheatu dla grubych elementów i stosuj zwolnione chłodzenie. Kontroluj parametry spawania i przeprowadzaj próby na kawałkach testowych przed właściwą spoiną.
- Kluczowe kroki: oczyszczenie powierzchni, dobór spoiwa, kontrola gazu osłonowego, unikanie nadmiernego nagrzewania.
Ważna informacja: Lutowanie twarde oraz stosowanie topników może być bezpieczniejszą alternatywą dla cienkich detali, gdy minimalizacja temperatury jest priorytetem.
Bezpieczeństwo pracy i porady końcowe
Akapit po H2: Spawanie mosiądzu generuje opary cynku, które mogą być toksyczne; zawsze stosuj odciąg miejscowy, odpowiednie środki ochrony osobistej i wentylację. Upewnij się, że stanowisko spełnia normy BHP, a pracownicy mają szkolenia dotyczące specyfiki spawania stopów miedziowych.
Praktyczne wskazówki obejmują prowadzenie dokumentacji parametrów spawania, wykonywanie testów nieniszczących oraz kontrolę jakości spoiny pod kątem porowatości i pęknięć. Regularne szkolenia i próby technologiczne zmniejszają ryzyko błędów i zwiększają powtarzalność procesu.
Podsumowanie i wezwanie do działania
Spawanie mosiądzu wymaga precyzji: wybierz technikę zgodnie z grubością i dostępnością elementu, przygotuj powierzchnię i kontroluj ogrzewanie. Rozważ lutowanie twarde, gdy konieczne jest ograniczenie temperatury.
Przetestuj parametry na próbkach, wdrażaj procedury bezpieczeństwa i skontaktuj się z dostawcą materiałów, by dobrać właściwe spoiwo — działaj teraz, aby zminimalizować ryzyko i poprawić jakość spawów.